
 ENG
Flanges usinadas com precisão quase não deixam margem para erros. As faces correspondentes são planas, regulamentadas e com melhorias de acordo com tolerâncias restritas, que é exatamente o ambiente onde um selante de flange anaeróbico supera uma junta convencional. Em vez de depender da concepção para fechar uma lacuna, o selante flui para os canais microscópicos entre as faces, cura em uma resina termofixa dura quando o ar é excluído e trava dois componentes separados em uma única unidade selada. Este guia explica como funciona o mecanismo de cura, onde estão os limites práticos, como preparar e montar uma junta e como escolher uma classe específica para trabalhos de produção ou manutenção em flanges metálicos usinados.
Porque os flanges usinados com precisão precisam de uma lógica de colocação diferente
Uma junta convencional de fibra comprimida ou elastômero precisa de uma coisa acima de tudo: uma folga profunda o suficiente para ser comprimida. Os flanges usinados com precisão são projetados no sentido oposto. Suas faces são cortadas planas para que o metal encontre o metal, e o espaço residual entre elas é medido em frações de milímetro. Apertar uma junta macia nesse espaço cria dois problemas ao mesmo tempo. A carga de fixação gasta nas especificações da junta não está mais prendendo a junta, e a própria junta continua relaxando e se arrastando através de cada ciclo térmico que vê.
Um selante de flange anaeróbico invertido a lógica. É uma resina líquida com conteúdo essencialmente de 100% de sólidos, portanto nada evapora durante a cura. Ele penetra nas irregularidades da superfície em vez de tentar preencher uma lacuna espessa e, em seguida, polimeriza no local em um filme fino, duro e completamente preenchido. Esse filme não adiciona carga de especificações, não pode relaxar com o tempo e deixa a carga total do parafuso disponível para enriquecer a estrutura da junta.
0,25 mm Folga máxima que a maioria das aulas de flange cura de forma confiável
100% Conteúdo de sólidos, para que o filme cure sem encolher
24 horas Cura completa típica em temperatura ambiente antes do serviço
Como o filme curado adere a ambos os rostos, a junta também resiste ao micromovimento. A vibração que gradualmente soltaria uma junta macia é transportada através do filme colado. A espessura do filme envolvido é minúscula, muitas vezes bem abaixo de um décimo de uma junta cortada, e é por isso que o acabamento superficial e o nivelamento têm tanto peso. Para carcaças de transmissão, tampas de bombas, linhas divididas de caixas de engrenagens e cabeçotes de compressores, essa diferença faz com que um flange permaneça seco durante toda a vida útil da máquina ou começa a chorar meses após entrar em serviço.
Como funciona o mecanismo de cura anaeróbica
O nome descreve a condição: a resina cura na ausência de oxigênio. Na garrafa ou na linha de distribuição, a difusão do oxigênio no líquido mantém a química estável. Quando o selante se espalha entre duas faces metálicas, duas coisas mudam ao mesmo tempo. A junta estreita impede a entrada de ar e os íons metálicos ativos nas superfícies do flange aceleram a polimerização. Dentro da junta, o líquido se converte em um sólido termofixo reticulado, enquanto o excesso de cordão espremido além da borda ainda toca o ar e permanece macio.
Por que o cordão externo permanece pegajoso
Um cordão pegajoso na borda do flange não é um defeito. É uma evidência de que o material está se comportando exatamente como projetado e deve simplesmente ser removido após a montagem. Quando o selante dentro da junta também permanece após suavemente o tempo de cura esperado, a causa é quase sempre um dos três fatores, e verifica-los em ordem resolver a maioria dos problemas de cura em minutos:
- Largura da lacuna: a cura fica mais lenta à medida que o filme fica mais espesso; além da faixa de folga indicada, o centro da junta nunca se solidificará completamente.
- Atividade de substrato: ligas de ferro, aço, cobre e alumínio são ativas; Superfícies inoxidáveis, banhadas, galvanizadas e anodizadas são passivas e precisam de um ativador.
- Temperatura: a taxa de cura cai acentuadamente em câmaras frigoríficas; as juntas montadas abaixo de aproximadamente 5°C precisam de calor ou de um grau de temperatura baixo.
Um filme anaeróbico curado comporta-se como uma junta que não pode relaxar: está colado em ambas as faces, não contém solventes e nunca se afasta do caminho da carga.
100% sólido sem encolhimento O2 não mantém o líquido do enchimento externo Folha de até 0,25 mm, desenho exagerado Íons metálicos nos rostos desencadear a cura
Lacuna, ajuste e pequeno: os limites práticos
Limite de chave A concepção primeira a verificar não é a classificação de resistência ou temperatura, mas sim uma lacuna. As classes de flange de uso geral são formuladas para curar de forma confiável em folgas de até aproximadamente 0,25 mm, ou que cobrem a faixa de ajuste da maioria dos flanges de metal usinados com precisão. As classes de baixa particular destacam-se onde as faces entram em contato metal com metal, enquanto as classes de gel tixotrópico preenchem a extremidade superior da faixa sem drenar as juntas verticais ou suspensas.
A rigidez é tão importante quanto a folga. A resina anaeróbica cura até formar um sólido duro, portanto a suposição do projeto é uma junta que não flexiona. Longos vãos de parafusos, tampas estampadas finas e espaçadores de plástico podem introduzir movimentos que quebram um filme rígido e, uma vez que o filme quebra, o caminho do vazamento se abre ao longo de todo o flange. Quando uma junta ultrapassa estes limites, a resposta certa é uma família de materiais diferentes, em vez de um cordão mais grosso.
Combine o método com a junta
| Condição conjunta | Risco principal | Abordagem mais adequada |
|---|---|---|
| Flanges de metal rígido, folga inferior a 0,25 mm | Nenhum quando a preparação está limpa | Selante de flange anaeróbico |
| Folha de 0,25 mm a 1 mm | Cura lenta e incompleta profundamente na articulação | Fabricante de juntas de silicone RTV |
| Tampas flexíveis ou espaçadores de plástico | Filme rígido racha sob movimento | Selante elastomérico ou junta formada |
| Desmontagem programada frequente | Títulos de alta resistência desintegram-se lentamente | Classe anaeróbica de resistência média |
Para uma estrutura de decisão mais ampla na construção e reparo de equipamentos, nosso guia sobre se um adesivo anaeróbico é a escolha certa para sua aplicação questões de substrato, lacuna e serviço passo a passo.
Preparação da superfície: a etapa que decide o resultado
A química anaeróbica é implacável em relação à contaminação. Filmes de óleo, resíduos de fluido de corte, fragmentos de juntas antigas e ferrugem bloqueiam algo de que a cura depende, seja do contato com o metal ou da ativação de íons metálicos. A preparação cuidadosa leva minutos e decide o resultado muito antes do selante ser aberto.
Procedimento de campo A sequência a seguir abrange a maioria das juntas de flange usinadas:
- Desengordure ambas as faces com um produto de limpeza de rápida evaporação e deixe-as evaporar completamente antes da montagem.
- Remova todos os vestígios de juntas anteriores e selante curado com um raspador de plástico e uma esponja abrasiva; excedente suportável cria um caminho de vazamento direto.
- Verifique o acabamento. Uma textura usinada padrão fixa a resina mecanicamente, enquanto as faces polidas ou lapidadas curam mal sem ativação extra.
- Identifique substratos passivos. Superfícies de aço inoxidável, galvanizadas e galvanizadas e alumínio anodizado periodicamente de um ativador ou primer para atingir a cura completa.
- Inspeção quanto a danos. Marcas, corrosão e amassados além da classificação de folga do selante devem ser corrigidos antes das peças serem unidas.
As faces danificadas não destroem automaticamente a caixa. Uma massa epóxi com enchimento de metal pode reconstruir o nivelamento em cortes e remendos esburacados, desde que o reparo seja totalmente curado, revestido e desengordurado antes da aplicação do selante de flange.
 Bastão de reparo de massa PINSU Epoxy AB Um bastão epóxi de dois componentes que cura em temperatura ambiente com alta resistência e resistência química. É adequado para reconstruir faces de flanges cortadas ou esburacadas antes da aplicação do selante. Ver Produto →
Técnica de aplicação: Do cordão ao torque do parafuso
A aplicação é simples depois que uma junta está preparada, mas alguns hábitos separam os flanges que permanecem secos por anos dos flanges que choram em semanas:
- Coloque um cordão contínuo ao longo da linha do furo do parafuso na face da peça que será manuseada primeiro; qualquer ruptura no cordão se torna um caminho de vazamento.
- Mantenha o cordão no lado fluido do círculo do parafuso para que a pressão interna o faça entrar na junta em vez de empurrá-lo para fora.
- Montar dentro do tempo aberto indicado na ficha técnica; Arrastar ou reposicionar depois que um filme do cordão rasga o filme.
- Aperte os parafusos em uma sequência cruzada, em etapas, até a carga de fixação especificada para que o filme se espalhe uniformemente em ambas as faces.
- Deixe a junta curar completamente antes de pressurizar. A maioria das aulas envolve resistência de serviço em poucas horas e cura completa em cerca de 24 horas em temperatura ambiente.
Na produção em série, a impressão em estêncil, o revestimento por rolo ou a distribuição aleatoriamente mantém a espessura do filme consistente de peça para peça. A consistência é importante porque o tempo de cura e a resistência final aumentam com a espessura do filme, e um cordão muito grosso é a causa mais comum de curas lentas e desperdício de material em linhas de montagem de alto volume. Nos trabalhos de retrabalho, a mesma disciplina se aplica com ferramentas mais simples: aplicar manualmente, manter o cordão intacto e resistir à tentativa de fechar uma junta antecipadamente.
Selecionando Grau de Viscosidade e Resistência
Os selantes de flange são especificados por particularidade, classe de resistência e classificação de serviço, e não por um grau universal. Um controle importante como o material migra através do ajuste e se ele permanece no lugar nas faces verticais, enquanto a resistência decide se a junta poderá receber manutenção. Os fabricantes geralmente publicam a distribuição completa das aulas em suas publicações industriais. adesivo anaeróbico gama para que os engenheiros possam combinar cada junta individualmente.
O que definir antes de fazer o pedido
| Fator de seleção | O que definir antes de encomendar |
|---|---|
| Viscosidade e lacuna | Grau de conforto mais baixo que preenche a folga medida e permanece no lugar nas faces verticais |
| Classe de força | Médio para juntas reparáveis, alta resistência para vedações permanentes do alojamento |
| Faixa de temperatura | Valores de serviço máximo e contínuo, além da temperatura de cura mais fria da linha |
| Exposição Química | Óleos, refrigerantes e combustíveis em serviço real, não apenas tabelas de compatibilidade genéricas |
| Velocidade de cura | Tempo de fixação que o ritmo de produção ou janela de manutenção permite |
Como referência, uma formulação de nível industrial de resistência média cobre a maior parte dos trabalhos de produção e manutenção em flanges metálicos usinados. O teste na junta real, na temperatura mais baixa esperada na oficina, continua sendo o único resultado que conta. A concepção abaixo é representativa da classe a ser selecionada:
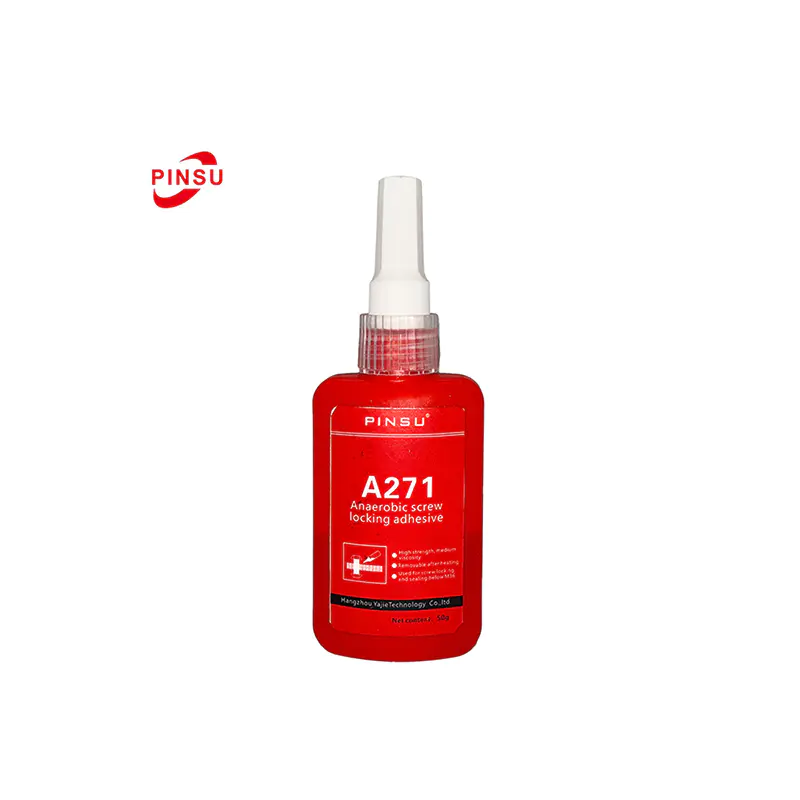
 Selante metálico anaeróbico industrial PINSU-A271 Um adesivo anaeróbico monocomponente de resistência média que veda flanges de metal usinado contra vazamentos de líquidos e gases, cura em temperatura ambiente e resiste a óleo, água e solventes. Ver Produto →
Quando o anaeróbico é uma ferramenta errada
Uma seleção honesta de materiais inclui saber quando se evita a química anaeróbica. Três condições conjuntas exigem uma abordagem diferente:
- Lacunas além da classificação: peças fundidas deformadas e faces não usinadas deixam vazios que a resina não consegue preencher e a cura profunda na junta permanece incompleta.
- Articulações móveis: espaçadores de elastômero, tampas de plástico e longos vão sem suporte flexionam o suficiente para quebrar um filme rígido curado.
- Serviço extremo: temperaturas contínuas acima da classificação do produto ou permanentes em produtos químicos agressivos excedem o que uma resina curada tolera.
Um fabricante de juntas de silicone vulcanizante à temperatura ambiente é o complemento natural. Ele cura elastoméricos, tolera folgas maiores e movimentos de juntas, e mantém temperaturas contínuas mais altas em cárteres de motores, tampas de válvulas e carcaças de caixas de câmbio, onde um filme seria uma escolha errada de engenharia. Combinar uma família de materiais com a condição da junta não custa nada na fase de projeto e evita a classe mais cara de falhas em campo.
 Fabricante de juntas de silicone de alta temperatura PINSU RTV Este RTV de silicone de um componente curado de elastômeros, preenche lacunas maiores e suporta temperaturas de -50°C a 300°C, tornando-o ideal para cárteres de motores, tampas de válvulas e carcaças de caixas de câmbio com movimento de junta. Ver Produto →
Modos de falha comuns e como evitá-los
Quando um flange usinado chora, a causa geralmente é na junta e não na química. Cinco padrões são responsáveis pela maioria das proteções:
- Selante profundamente na junta: folga além da faixa nominal, metal passivo deixado inativo ou peças montadas abaixo da temperatura mínima de cura.
- Vazamentos imediatos: um cordão quebrado, falta de selante ao redor dos orifícios dos fixadores ou parafusos apertados com o torque final antes que o filme possa se espalhar.
- Vazamentos atrasados: parafusos com torque insuficiente permitindo micromovimento ou faces recontaminadas por chuvas digitais após a limpeza.
- Curas de produção lenta: esferas muito grossas, peças frias direto de um armazém não aquecido ou ligas inativas montadas sem primer.
- Desmontagem difícil: uma classe de alta resistência especificada onde uma classe utilizável de resistência média teria sido suficiente.
Uma breve auditoria conjunta cobrindo lacunas, substrato, limpeza, temperatura e desmontagem necessária para resolver a maioria das falhas de campo antes que alguém adquira um produto diferente. Depois que essas verificações são escritas nas instruções de trabalho padrão, elas levam segundos e evitam reclamações repetidas. Os mesmos auditórios funcionam como uma lista de verificação de acesso para lotes de selantes recebidos e condições de armazenamento.
Perguntas frequentes
Q1: Qual é a folga máxima que um selante de flange anaeróbico pode preencher?
A maioria das classes de flanges de uso geral curam de forma confiável em folgas de até cerca de 0,25 mm. Além dessa faixa, a cura diminuída acentuadamente e a resina profundamente na junta podem permanecer líquidas. Folgas maiores restauradores, no máximo, um tipo de gel tixotrópico e, mais frequentemente, um fabricante de juntas elastoméricas.
Q2: Por que o selante fora da junta ainda fica pegajoso após a cura?
O oxigênio mantém a resina exposta líquida. O material foi projetado para curar apenas onde o for excluído, portanto, um cordão externo pegajoso é normal e confirma que a química está ativa. Limpe-o após a montagem; uma vez fechada, a junta não tem nenhuma função.
Q3: O aço inoxidável e outros metais passivos precisam de um ativador?
Sim. Aço metálico, superfícies folheadas e galvanizadas, alumínio anodizado e substratos passivos semelhantes liberam poucos íons metálicos para conduzir a cura a toda velocidade. Um ativador de superfície ou primer aplicado em ambas as faces restaura os tempos normais de cura e a resistência total.
Q4: Quanto tempo devo esperar antes de pressurizar uma junta?
Trate a ficha técnica como documento de controle. Como regra geral, as juntas de impacto são resistentes ao afetado em poucas horas à temperatura ambiente e pressão total e resistência química após cerca de 24 horas. As oficinas frias prolongam consideravelmente estes tempos.
Q5: Um selante anaeróbico pode substituir totalmente uma junta convencional?
Em flanges de metal rígidos e usinados com precisão dentro da classificação de folga, sim, e a junta selada geralmente é mais confiável porque não pode relaxar ou rastejar. Onde as faces são macias, deformadas, não usinadas ou flexionadas deliberadamente, um material de junta elastomérica ou uma junta de corte convencional continua sendo a melhor escolha de engenharia.

 TOP